Lubricación
Grasa para rodamientos de faja transportadora en minería
Cómo elegir la grasa para rodamientos de faja transportadora en minería: qué polines se engrasan, cómo leer el código DIN y qué exigir en la ficha.
·11 min de lectura
Antes de elegir la grasa para los rodamientos de una faja transportadora hay una pregunta que casi nadie hace: ¿tus polines se engrasan? Buena parte del parque instalado en el Perú viene sellado de por vida, y ahí la grasa que compres no cambia nada. Lo que decide su vida es el sello.
En corto: a los rodamientos de una faja transportadora en minería les corresponde una grasa EP de grado NLGI 2 cuyo código DIN declare buen comportamiento frente al agua —la letra M, no la K— y una temperatura inferior acorde al clima. Pero antes de comprar, verifica si tus polines son reengrasables: la mayor parte del parque peruano viene sellado de por vida.
¿Qué grasa lleva el rodamiento de un polín? Primero, ¿se engrasa?
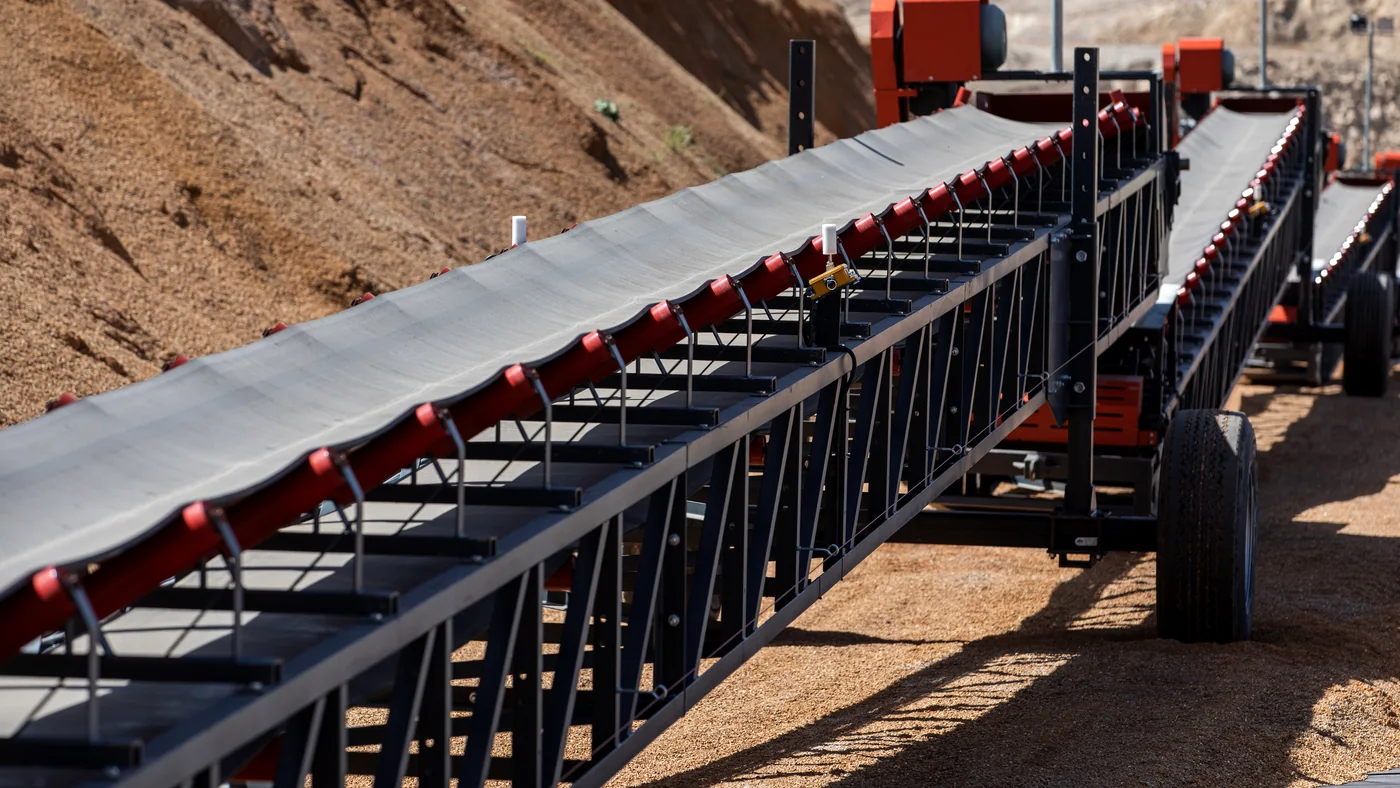
Los fabricantes de rodillos —Rulmeca entre ellos— declaran sus productos autolubricados de por vida, y los fabricantes peruanos de polines venden justamente eso: cartuchos con sello de laberinto, lubricados de fábrica y sin grasera.
Así que la primera tarea no es de compras, es de inventario. Recorre la faja y clasifica:
- ¿Tiene grasera? Si no la tiene, no hay nada que reengrasar. Ese polín se cambia, no se mantiene.
- ¿El laberinto es reengrasable? Algunos diseños admiten reposición en el laberinto sin abrir el rodamiento.
- ¿Y el resto de la faja? Poleas motriz y de cola, contrapeso, tensores y el reductor de cabeza sí llevan mantenimiento de lubricación, y ahí sí se decide.
Si alguien te vende un plan de engrase para toda la faja sin haber hecho esa distinción, te está vendiendo horas-hombre.
De qué mueren de verdad los rodamientos de una faja transportadora
Hay un estudio que va exactamente al grano, y es el único revisado por pares que trata rodamientos de polines y no rodamientos en general. Se desmontaron 100 rodamientos de polines a lo largo de seis meses y se clasificaron sus daños según la norma ISO 15243. El resultado: deformación plástica en forma de huellas, 42,3 %, y desgaste corrosivo, 30,7 %. Entre las causas señaladas: sellado deficiente, impurezas, humedad y agua, grasa contaminada y cargas de impacto.
Fíjate en lo que no aparece arriba: la fatiga por carga. Las clases de polines de CEMA —B, C, D, E y F— se seleccionan sobre una vida nominal del orden de 30.000 a 60.000 horas girando a 500 rpm, según la serie. Pero eso mide fatiga del material. El polín rara vez llega vivo a esa cifra: se lo llevan antes el sello y la contaminación. Comprar una clase superior no compensa un sello que deja entrar polvo.
La norma ISO 15243 ordena todo esto en seis modos de daño: fatiga, desgaste, corrosión, erosión eléctrica, deformación plástica y agrietamiento. Dentro de corrosión distingue la corrosión por humedad, la corrosión por fricción y el falso brinelling. Tener el vocabulario correcto sirve para algo muy práctico: cuando abras un rodamiento fallado y describas lo que ves con estos términos, el proveedor no puede escurrir el bulto.
Cuánto pesa la contaminación
SKF publicó una comparación que ordena las prioridades de un plumazo: entre un rodamiento limpio y uno fuertemente contaminado, la relación de vida nominal llega a ser de 500 a 1. En su propio ejemplo, un rodamiento con cuarenta años de vida calculada en condiciones limpias falla en cerca de un mes en contaminación severa. En ensayo, bastaron treinta minutos de operación con lubricante contaminado para que las indentaciones consumieran el 90 % de la vida esperada.
Un matiz honesto sobre las estadísticas de fallas
Vas a encontrar dos cifras muy distintas para «cuántas fallas de rodamiento son culpa de la lubricación». SKF habla de más del 36 %. Un análisis publicado por RKB en BearingNEWS lo sitúa cerca del 80 %.
No se contradicen: definen distinto. La cifra baja cuenta como «lubricación» el lubricante equivocado, la cantidad o el intervalo. La alta incluye además la degradación y la contaminación del lubricante en servicio. Lo decimos porque en este tema circulan muchos porcentajes sin estudio detrás, y conviene saber cuál es cuál.
Cómo elegir la grasa: leer la etiqueta del balde
Aquí está el criterio que casi ningún proveedor peruano explica. La norma DIN 51502 resume la grasa en un código corto. Por ejemplo, KP2K-20:
- K: grasa para rodamientos y superficies deslizantes.
- P: lleva aditivos para reducir fricción y desgaste o aumentar la capacidad de carga; es lo que llamamos EP.
- 2: el grado NLGI, la consistencia. El 2 es el de uso general.
- K (la cuarta posición): temperatura superior y comportamiento frente al agua.
- -20: temperatura inferior de servicio, en grados.
Y ahora el detalle que vale plata. En la cuarta posición, tanto la K como la M significan 120 °C de temperatura superior. La diferencia está en el agua: la M exige un comportamiento frente al agua más severo que la K, en el ensayo de la norma DIN 51807. Misma consistencia, misma temperatura, una letra de diferencia, y muy distinto desempeño bajo lluvia o aspersión.
Si trabajas con la codificación ISO 6743-9, el mismo criterio aparece en la tercera posición del código, donde hay una letra específica para resistencia al lavado y protección en presencia de agua salada. En la cuarta, una letra dice sencillamente si la grasa tiene o no propiedades EP. Y la primera y la segunda fijan el rango de temperatura, de 0 °C hacia abajo hasta por debajo de −40 °C, y de +60 °C hacia arriba.
El espesante: lo que de verdad decide bajo agua
Dos grasas pueden compartir código y comportarse distinto, porque el espesante es otra cosa:
- Complejo de litio. El caballo de batalla: punto de goteo alto, buena estabilidad mecánica, disponibilidad y compatibilidad amplias. Su límite es que la resistencia al agua se la dan los aditivos, y los aditivos se agotan en presencia de agua.
- Sulfonato de calcio. La protección antiherrumbre viene del propio espesante, no de un aditivo, y la resistencia al agua es intrínseca. Es el candidato natural para polines de costa, zonas de lavado y puntos bajo aspersión.
- Poliurea. Larga vida y buena resistencia a la oxidación, pero menor estabilidad mecánica. Y ojo: su compatibilidad con las grasas de litio es problemática. Cambiar de familia sin purgar el punto es buscarse un problema.
Qué exigir en la ficha técnica
Pedir «una grasa EP para minería» no es una especificación. Esto sí:
- Capacidad de carga, ASTM D2596. El ensayo de cuatro bolas te da el índice de carga-desgaste y el punto de soldadura. Es lo que separa una EP baja de una alta.
- Resistencia al lavado por agua, ASTM D1264. Se ensaya a 38 y a 79 °C con un chorro de agua sobre la caja del rodamiento. Pide el porcentaje a la temperatura alta, no a la baja.
- Protección anticorrosiva dinámica, ASTM D6138, el EMCOR. Se puede correr con agua destilada, con solución salina o con agua de mar sintética, y se califica de 0 a 5, donde 0 es sin corrosión. Para costa, pide la versión con agua salada.
- Temperatura inferior, la que va tras el guion en el código DIN. Para sierra es más importante que la superior.
La trampa del punto de goteo
Es el número que más se publicita y el más malinterpretado. La propia norma que lo mide, ASTM D2265, advierte que por encima de 200 °C el punto de goteo no tiene correlación con la temperatura máxima de operación, y que es un ensayo estático de significancia limitada frente al desempeño en servicio: sirve para identificación y control de calidad.
Traducido: «punto de goteo 260 °C» no significa que puedas trabajar a 260 °C. Si un proveedor te vende por ese número, está vendiendo un dato de control de calidad como si fuera una prestación.
Grasa para faja transportadora en costa y en sierra
Las fajas peruanas no operan en un solo clima, y el mismo código de grasa no sirve para las dos puntas del país.
En la costa manda el cloruro. La norma ISO 9223 clasifica la corrosividad de la atmósfera a partir del tiempo de humectación, del dióxido de azufre y de la tasa de depósito de cloruros. Y trae una advertencia que se aplica literalmente a una faja: las superficies protegidas de la lluvia pero expuestas a atmósfera marina acumulan sales higroscópicas y pueden subir de categoría de corrosividad. Es decir, el polín bajo el faldón o dentro de la galería no está protegido: está acumulando sal. Ahí es donde el EMCOR con agua salada deja de ser un número de catálogo.
En la sierra manda la amplitud térmica. Según el SENAMHI, la temporada de heladas va de abril a septiembre, con junio y julio como el periodo más frío y frecuente, y afecta a la sierra por encima de los 3.000 metros; el descenso ocurre de noche y de madrugada, antes de la salida del sol. En junio de 2026 se registró −20,8 °C en Mazo Cruz, Puno.
El problema no es «hace frío». Es que la faja arranca de madrugada bajo cero, con la grasa en su límite de bombeabilidad, y a mediodía el rodillo está al sol a 4.000 metros. Ese ciclo hace que el alojamiento respire: al enfriarse aspira aire y humedad por el sello. Es el mecanismo que está detrás del desgaste corrosivo que encabeza el estudio de fallas.
Consecuencia práctica para sierra: si tienes engrase centralizado, la consistencia no es un detalle estético. Una NLGI 2 de base mineral a −15 °C deja de bombear y la línea se atasca; ahí una NLGI 1 con la temperatura inferior declarada en el código es la decisión correcta.
Cada cuánto engrasar los polines de una faja transportadora, y tres errores de campo
- Engrasar «por si acaso». El exceso se bate, sube la temperatura, oxida la grasa y endurece el espesante hasta formar costra que impide el paso de grasa nueva al núcleo. Y sobre todo presuriza el sello, que es exactamente la barrera que querías proteger del polvo.
- Mezclar espesantes. Cambiar de litio a poliurea, o al revés, sin purgar el punto es una incompatibilidad conocida. Si vas a cambiar de familia, se limpia; no se completa encima.
- Lavar la faja a manguerazos. El agua dirigida al labio del sello pasa el sello, entra al rodamiento y arrastra la grasa. Si vas a lavar la estructura, hazlo con criterio: la distancia y el ángulo importan más que la presión, y lo explicamos con los números de los fabricantes en cómo desengrasar chasis y tren de rodaje sin dañar sellos.
El reductor de cabeza, el gran olvidado
Todo el plan se concentra en los polines y nadie mira el motorreductor de la polea motriz, que es donde una falla sí te para la faja entera. Ahí no va grasa: va aceite de engranajes con su grado ISO VG, con su nivel y su respiradero. En ambiente de polvo, un respiradero desecante es barato comparado con el reductor que protege, porque evita justamente lo mismo que en el polín: que el equipo respire aire sucio y húmedo cada vez que se enfría.
Para dimensionar el problema
Las fajas peruanas no son cortas. Anglo American declara una faja de 3,5 km entre la chancadora primaria y la planta en Quellaveco. Chinalco declara cerca de 5,5 km en Toromocho. Y Southern Perú ha anunciado para Tía María una faja de 8,5 km totalmente cubierta.
Con tríos de polines cada pocos metros, una faja así se cuenta en decenas de miles de rodamientos. Cada punto de sello que falla es polvo entrando. Por eso la decisión importante no es la marca de la grasa: es el sello, la clase de polín y el criterio con el que compras.
En resumen
Clasifica primero qué polines se engrasan y cuáles no. Compra por código, no por promesa: la letra del agua en el DIN, el EMCOR con agua salada para costa y la temperatura inferior para sierra. Mira el espesante, no solo el NLGI. Ignora el punto de goteo como argumento de venta. Y no engrases de más: el sello es el activo.
Si quieres que revisemos tu faja punto por punto, eso es nuestra asesoría en lubricación, y las grasas y aceites están en lubricantes industriales, con stock en Lurín. Si el equipo que te preocupa es otro, aquí explicamos qué refrigerante corresponde a un grupo electrógeno y qué aceite lleva un motor de embarcación pesquera.
De dónde salen estos datos
- M. Vasić, B. Stojanović y M. Blagojević, «Failure analysis of idler roller bearings in belt conveyors», Engineering Failure Analysis, vol. 117, 104898, 2020. DOI 10.1016/j.engfailanal.2020.104898.
- SKF Evolution, Contamination and bearing life.
- BearingNEWS, The most common causes of bearing failure, 17 de marzo de 2020.
- FUCHS, clasificaciones DIN 51502 e ISO 6743-9.
- ASTM International, D2265, D2596, D1264 y D6138. ISO 15243 e ISO 9223. CEMA Standard 502.
- SENAMHI, heladas y friajes. Anglo American, Quellaveco. Chinalco, Toromocho.
Consultado el 27 de agosto de 2026.
seguir leyendo